

Coûts de l’hypochlorite sur site par rapport à l’hypochlorite en vrac
Lorsque nous évaluons les systèmes de désinfection, l’approvisionnement en produits chimiques devient souvent un enjeu opérationnel majeur. Une usine de traitement peut acheter la solution d'hypochlorite de sodium en grande quantité. Elle peut aussi produire de l’hypochlorite de sodium sur site. Ces deux options peuvent assurer une désinfection fiable de l’eau potable.
Cependant, elles créent des exigences très différentes en matière de transport, de stockage, de manutention et d’exploitation de l’usine. Notre point de vue est simple : le bon choix dépend de la taille de l’usine, de la demande en produits chimiques, des conditions du site et des coûts d’approvisionnement locaux.
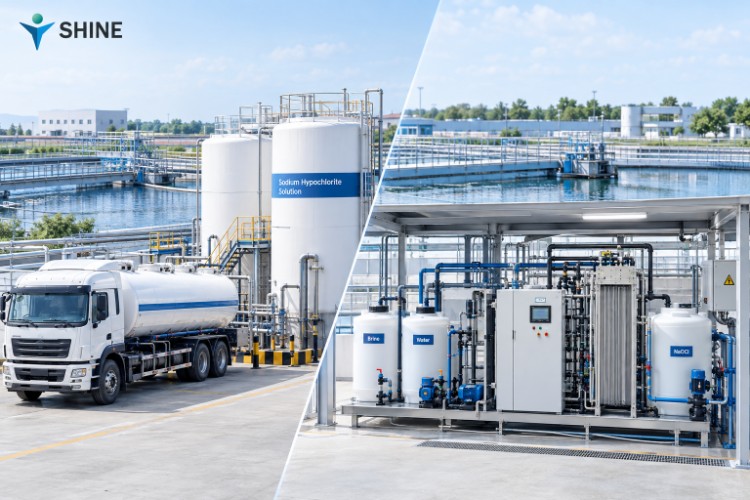
Comment fonctionnent les deux méthodes d’approvisionnement
Livraison de produits chimiques en vrac
L’approvisionnement en vrac apporte sur site de l’hypochlorite de sodium (NaOCl) prêt à l’emploi par camion. Les installations de traitement transfèrent ensuite le produit chimique dans des cuves de stockage. Des pompes doseuses injectent la solution dans le processus de désinfection.
Cette méthode semble simple. Cependant, de longues distances de transport peuvent augmenter le coût. L’EPA note que le transport limite la portée de distribution pratique de l’hypochlorite de sodium.
Génération sur site
UNSystème de génération d'hypochlorite de sodium utilise de l'eau salée, de l'eau traitée et de l'électricité. Un cellule électrolytique convertit la saumure en hypochlorite de sodium. Le système envoie ensuite le produit vers un réservoir de stockage ou un point de dosage.
Cette approche réduit la dépendance aux livraisons régulières de produits chimiques en vrac. L'EPA décrit ce procédé comme une électrolyse de saumure sur site pour les installations de traitement de l'eau.
D'où vient la différence de coût
Coûts des produits chimiques et du transport
Le prix des produits chimiques en vrac comprend plus que le produit chimique lui-même. Les usines paient aussi le transport, la planification des livraisons, le déchargement et les équipements de stockage.
Avecgénération sur site, les principaux consommables deviennent le sel, l'eau et l'électricité. Par conséquent, nous examinons généralement ces coûts ensemble plutôt que de comparer uniquement les prix des produits chimiques.
Les principaux postes de coûts comprennent :
Consommation de sel
Consommation d'électricité
Consommation d'eau
Fréquence de livraison
Distance de transport des produits chimiques
Taille de la cuve de stockage
Équipement de dosage
Maintenance et main-d’œuvre
Les pertes de stockage comptent
Hypochlorite de sodium concentré peut perdre de sa puissance pendant le stockage. La température, la lumière, la concentration, les impuretés et la durée de stockage influent tous sur la stabilité. L’EPA indique qu’un stockage approprié peut tout de même limiter la durée de conservation à environ un mois dans des conditions adaptées.
Cela compte parce qu’un produit chimique plus faible modifie le besoin réel de dosage. En d’autres termes, une livraison de produit chimique bon marché ne signifie pas toujours un procédé de désinfection bon marché.
Sécurité et manipulation des produits chimiques
Le stockage en vrac nécessite un contrôle
L’hypochlorite de sodium est un matériau dangereux qui exige un stockage et une manipulation contrôlés. Il est corrosif et nécessite des cuves, des pompes, des tuyaux et des procédures de sécurité compatibles.
Les opérateurs doivent également empêcher tout contact avec des produits chimiques incompatibles. Certains mélanges peuvent libérer du chlore gazeux et d’autres gaz dangereux.
La génération sur site modifie le profil de risque
UNsystème de génération d'hypochlorite nécessite toujours une ingénierie appropriée et des contrôles de sécurité. Le système produit le produit chimique à proximité du point d’utilisation. Cela peut réduire la nécessité de livraisons fréquentes de produit chimique concentré en vrac.
Les systèmes modernes gèrent également l’hydrogène généré pendant l’électrolyse. Une ventilation adéquate, la détection de gaz, la protection électrique et les systèmes de contrôle restent importants.
Stockage et exploitation de l’usine
Stocks de produits chimiques plus réduits
La livraison en vrac nécessite souvent des réservoirs de stockage plus importants pour maintenir l’approvisionnement entre les livraisons. Une usine doit également tenir compte des retards de livraison, de la demande saisonnière et de l’approvisionnement d’urgence.
La production sur site peut réduire ce stock. Nous pouvons concevoir la production en fonction de la demande réelle. Cela peut rendre les opérations quotidiennes de l’usine plus prévisibles.
Approvisionnement stable en désinfection
La qualité de l’eau peut changer tout au long de l’année. Les exploitants peuvent avoir besoin de débits de dosage différents pendant les tempêtes, les changements saisonniers ou les événements liés à la qualité de l’eau brute.
UNsystème d'hypochlorite de sodium peut ajuster la production et le dosage en fonction de la demande de la plante. Cette flexibilité peut soutenir une réponse plus adaptée processus de désinfection…
Comment comparer les systèmes de manière équitable
Utilisez le coût total
Nous recommandons d’utiliser un calcul simple du cycle de vie :
Coût total = Produit chimique + Transport + Stockage + Énergie + Eau + Maintenance + Main-d’œuvre
Pour…système d’alimentation chimique à l’hypochlorite de sodium, incluez le remplacement des réservoirs, la maintenance des pompes, la dégradation chimique et les frais de livraison.
Pour un système sur site, incluez le générateur, eau saléel’électricité, la maintenance et les pièces de rechange. Cela donne aux responsables d’usine une image plus claire que le prix du produit chimique seul.
Adapter la production à la demande
UNgénérateur d'hypochlorite de sodium sur site doit correspondre à la demande réelle en chlore de l’installation. Les paramètres importants incluent :
Chlore disponible : g/h ou kg/h
Concentration du produit : g/L
Consommation de sel : kg/jour
Demande en électricité : kW
Demande en eau : L/h
Volume de stockage : L
Débit de dosage : L/h
Cette approche nous aide à éviter le surdimensionnement de l’équipement.
Choisir le bon modèle d’approvisionnement
Quand l’approvisionnement en vrac peut convenir
La livraison en vrac peut convenir aux usines disposant de fournisseurs fiables, de courtes distances de livraison et d’un stockage chimique existant. Elle peut aussi convenir aux sites qui disposent déjà de réservoirs adaptés et d’équipements d’alimentation en produits chimiques.
Quand la production sur site peut convenir
La génération d’hypochlorite de sodium l’équipement peut être plus pertinent lorsque les coûts de transport sont élevés ou que les livraisons sont difficiles. Il peut aussi convenir aux usines de traitement qui souhaitent un meilleur contrôle sur la production chimique.
NotreSystème de génération d'hypochlorite de sodium se concentre sur la production de désinfectant au plus près du lieu où l’usine l’utilise. Le système peut soutenir le traitement de l’eau potable tout en réduisant la dépendance à la logistique des produits chimiques en vrac.
Pour les acheteurs qui recherchent des termes tels que système de génération d’hypochlorite de sodium osec,système de génération d’hypochlorite de sodium sur site ClorTec, ou d’autres technologies de génération d’hypochlorite, les questions clés restent les mêmes : capacité, concentration, consommation d’énergie, utilisation de sel, sécurité et coût du cycle de vie.
Réflexions finales
Livraison de produits chimiques en vrac et génération sur sitepeuvent tous deux soutenir un traitement efficace de l’eau. La principale différence réside dans la chaîne d’approvisionnement autour du désinfectant.
La livraison en vrac dépend du transport, du stockage des produits chimiques et du réapprovisionnement régulier. La production sur site utilise un cellule électrolytique à produire de l’hypochlorite de sodium à partir de sel et d’eau sur le site de traitement.
Pour nous, la meilleure évaluation commence par des données d’exploitation réelles. La demande de l’usine, la distance de livraison, les besoins de stockage, les prix de l’électricité et la qualité de l’eau locale doivent guider la conception finale du système.